塑胶件定制:从模具到量产,东莞注塑厂如何把控每一道公差
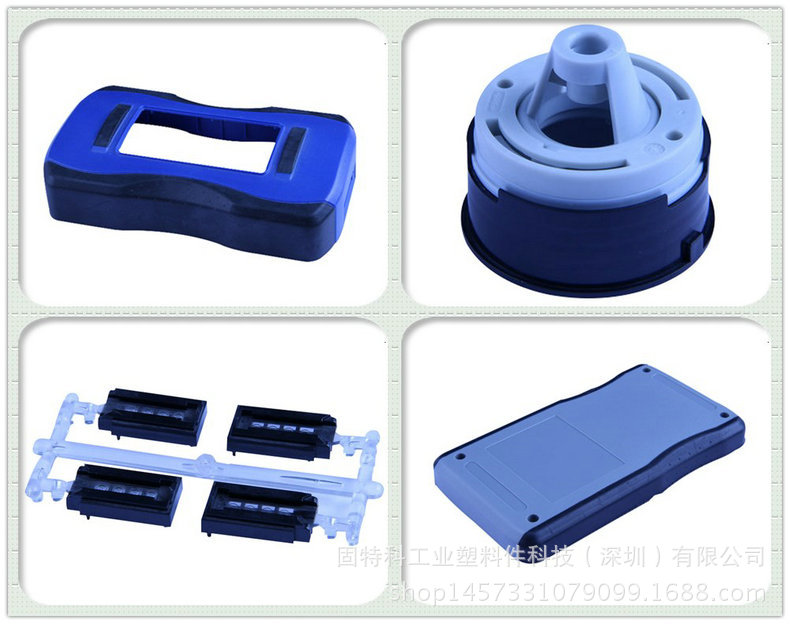
在制造业供应链中,塑胶件定制看似是常规环节,实则最能拉开产品品质差距。据中国塑料加工工业协会统计,2023年我国塑料制品行业规模以上企业营业收入超过2.1万亿元,其中注塑制品占比约三成,而定制化、小批量、多品种的订单比例正逐年上升。对于采购方而言,找到一家能稳定交付的东莞注塑厂,往往比压低单价更关键。腾丰塑胶制品在长期服务电子、家电、医疗配件等客户的过程中,积累了一套围绕公差、材料与模具寿命的实操经验,值得展开聊聊。
一、定制起点:开模前的结构评审决定成败
许多塑胶件定制的纠纷,源头不在注塑环节,而在开模前的设计评审。东莞塑胶制品行业普遍存在一个现象:客户提供3D图纸后直接开模,忽略脱模斜度、壁厚均匀性与浇口位置,导致试模阶段反复修模。根据行业公开的模具修改数据,约40%的修模工作量集中在壁厚突变引起的缩水与变形问题上。
腾丰塑胶制品在承接塑胶模具开模业务时,会先做一轮可制造性分析,重点核对三点:脱模斜度是否满足1°至3°的常规要求、加强筋厚度是否控制在主壁厚的60%以内、进胶口是否避开外观面。以一款ABS注塑件外壳为例,客户原设计壁厚从2.8mm突变至1.2mm,直接开模必然出现虎纹与凹陷,经调整后采用渐变过渡,试模一次通过率明显提升。
二、材料选择:ABS与PC的性能边界
塑胶件定制的材料方案,直接影响成本与成品率。ABS注塑件加工温度窗口宽、流动性好,适合结构件与外观件,市面通用级ABS收缩率约0.4%至0.7%;而PC透明件加工对干燥要求严苛,含水率需控制在0.02%以下,否则容易出现银纹与水解降解。业内常见的误区是拿PC替代ABS追求透明度,却忽略PC熔体黏度高、需要更高注塑压力与模温,模具钢材与流道设计都要相应升级。
在塑胶外壳定制场景中,若产品同时要求透明视窗与结构强度,常用方案是PC透明件与ABS主体双色注塑或二次装配。腾丰塑胶制品建议采购方在打样阶段就明确使用环境温度与跌落测试要求,避免量产后再更换材料造成模具报废。
三、批量生产:用数据锁定一致性
塑胶件批量生产的核心不是单件做得多好,而是批次间波动多小。东莞注塑厂普遍采用首件检验加巡检的模式,但真正拉开差距的是过程能力指数(CPK)的监控。以某家电客户的结构件为例,关键尺寸公差要求±0.05mm,通过稳定模温机、固定螺杆转速与背压参数,连续三批抽检的CPK值维持在1.33以上,才算进入稳定量产状态。
- 模具保养周期:每5万模次进行一次分型面清理与顶针润滑,透明件模具缩短至3万模次;
- 工艺参数固化:注塑速度、保压压力、冷却时间形成标准化作业指导书,换班不换参数;
- 检测手段:二次元影像仪抽检关键尺寸,配合色差仪控制外观件批次色差在ΔE≤1.5。
从开模评审到材料匹配,再到量产阶段的参数固化,塑胶件定制的每一个环节都指向同一件事:把不确定性提前消化。对于采购方来说,选择东莞塑胶制品供应商时,不妨多问一句试模报告与CPK数据,这比报价单上的数字更能说明问题。